


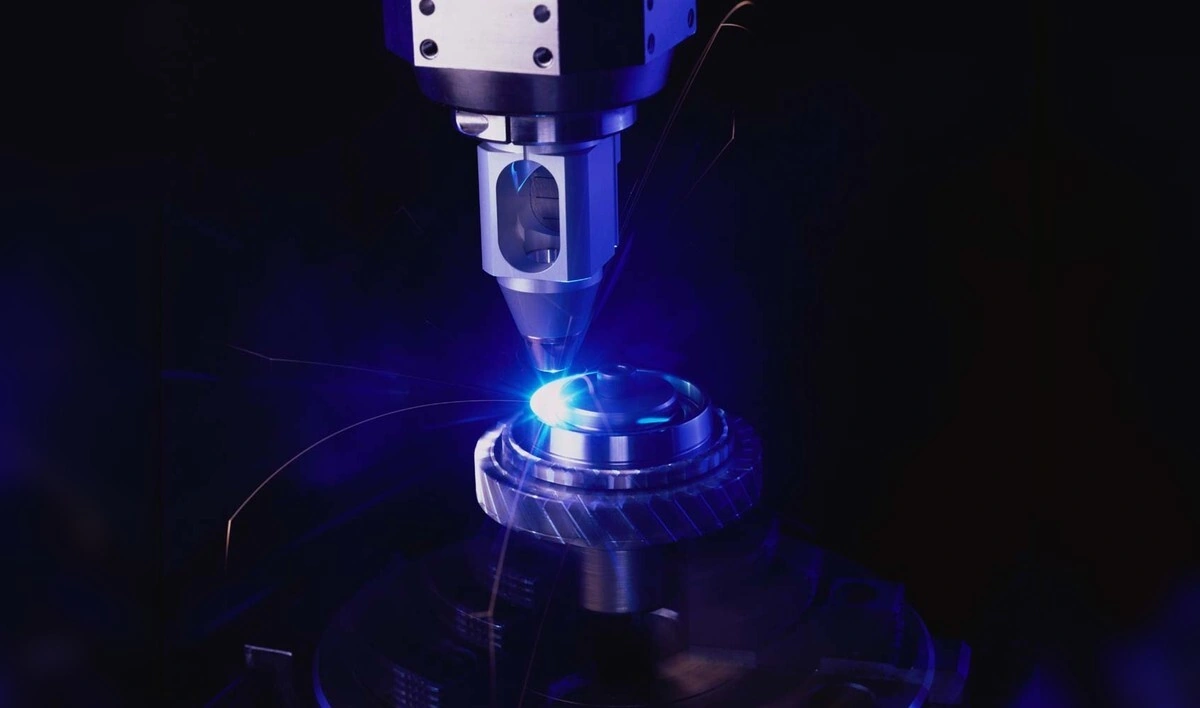
14 Zentimeter tief hat ein Laser Stahl in einem einzigen Durchgang verschweißt. TRUMPF und die RWTH Aachen melden damit einen neuen Rekord für vergleichbare Laserverfahren. Verringerter Luftdruck und eine gezielte Verteilung der Strahlenergie ermöglichen den Versuch, der dicke Stahlbauteile künftig schneller verbinden könnte. Für die industrielle Serienfertigung ist das Verfahren damit noch nicht nachgewiesen.
Nach Angaben des Laserherstellers TRUMPF erreichten vergleichbare Verfahren bisher lediglich 6 Zentimeter Schweißtiefe. Simon Olschok verantwortet die Tiefschweißversuche an der RWTH Aachen; auf Unternehmensseite begleitet Marc Hummel Anwendungen mit Hochleistungslasern. Für dicke Bauteile werden Nähte häufig in vielen Lagen aufgebaut, wodurch dieselbe Fügestelle wiederholt bearbeitet werden muss. An dieser Abfolge setzt das Ergebnis an: Mehr Tiefe pro Durchgang könnte zusätzliche Schweißlagen und damit Arbeitsschritte einsparen. Veröffentlicht wurden die Angaben als Unternehmensmitteilung, ohne begutachtete Studie zu dem gemeldeten Rekord.
Beim Tiefschweißen bringt ein Laser Metall an einer eng begrenzten Stelle zum Schmelzen und zum Verdampfen. Ausströmender Metalldampf drückt flüssiges Material zur Seite, sodass sich im Werkstück ein schmaler, tiefer Hohlraum öffnet. Fachleute nennen diesen dampfgefüllten Kanal Dampfkapillare oder Keyhole, auf Deutsch Schlüsselloch. Um ihn herum liegt ein Mantel aus Metallschmelze, während der übrige Querschnitt des Bauteils fest bleibt. Bewegt sich der Strahl entlang der Fügestelle, wandert die Kapillare mit und erreicht fortlaufend neues Material.
Hinter der bewegten Kapillare fließt Metall zusammen und erstarrt, wodurch die eigentliche Verbindung zwischen den Werkstücken entsteht. Nach der Verfahrensbeschreibung zum Tiefschweißen wird das Licht an den flüssigen Wänden des Kanals mehrfach reflektiert. Bei diesen Reflexionen gelangt weitere Energie in die Schmelze, anstatt mit dem Strahl wieder aus dem Werkstück auszutreten. So erreicht die Erwärmung auch tief liegende Bereiche, während sich an der Oberfläche eine vergleichsweise schmale Naht abzeichnet. Ob dieser Kanal stabil bleibt, beeinflusst unmittelbar, wie gleichmäßig sich die Verbindung entlang der Schweißstrecke ausbildet.
Für den Rekordversuch wurde der Umgebungsdruck auf 50 Millibar abgesenkt; die Beteiligten bezeichnen den Prozess als Laserschweißen im Vakuum, kurz LaVa. Unter solchen Bedingungen verändert sich das Verdampfen des Metalls, das die tiefe Kapillare überhaupt erst ermöglicht. Sinkt der Druck, geht Eisen bereits bei geringerer Temperatur in den gasförmigen Zustand über. Sein Schmelzpunkt verändert sich dabei kaum, wie die Grundlagendarstellung einer RWTH-Dissertation erläutert. Mit derselben eingestrahlten Leistung kann deshalb mehr Metall verdampfen und der Kanal tiefer in das Werkstück reichen.
Zusätzlich fällt der flüssige Mantel um die Kapillare unter geeigneten Bedingungen dünner aus, was ihren Verlauf beruhigen kann. Über der Schweißstelle verändert sich auch die Dampffackel, die beim Arbeiten an normaler Luft entsteht. Im verdünnten Gas bilden sich weniger und kleinere Partikel, an denen Licht auf seinem Weg gestreut wird. Bei modernen Festkörperlasern erklärt jedoch vor allem die niedrigere Verdampfungstemperatur den großen Tiefengewinn; die schwächere Dampffackel trägt ergänzend bei.
Zum Aufbau gehört ein 50 Kilowatt starker Hochleistungslaser, dessen Energie mit der Strahlformung BrightLine Weld räumlich verteilt wird. Ein spezielles Lichtleitkabel besitzt dafür einen inneren Kern und einen ihn umgebenden Ring, die unterschiedlich viel Leistung übertragen können. Je nach Material lässt sich einstellen, welcher Anteil auf das Zentrum und welcher auf den Randbereich entfällt. Nach der technischen Beschreibung von BrightLine Weld vergrößert der zusätzliche Ringstrahl die Öffnung der Dampfkapillare, sodass Metalldampf leichter austritt. Aufwärts beschleunigte Schmelze wird zugleich zurück in Richtung des Schmelzbads gelenkt.
Gerät das flüssige Metall dagegen zu stark in Bewegung, können sich einzelne Tropfen lösen und als Spritzer wegfliegen. An der Fügestelle fehlt dann Material, während benachbarte Flächen mit erstarrten Metallperlen bedeckt werden können. Auch die Fokussieroptik und andere Maschinenteile können solche Rückstände abbekommen, was Reinigung oder Nacharbeit erforderlich macht. Die gezielte Verteilung der Strahlenergie soll diese Störungen begrenzen; konkrete Messwerte zur Spritzerbildung beim Rekordversuch nennt die Mitteilung nicht.
Für die Einordnung der Laserleistung zählt außerdem, über welche Zeitspanne die Energie auf das Material trifft. Bei extrem kurzen Laserimpulsen kann die momentane Leistung gewaltig sein, während der Puls nur sehr wenig Zeit beansprucht. Zum Schweißen einer längeren Naht muss die Energie dagegen passend zur Bewegung und zum Werkstoff eingebracht werden. Eine hohe Leistungszahl allein beschreibt deshalb weder die erreichbare Tiefe noch die Qualität einer Verbindung. Für die tatsächliche Dauer eines Schweißvorgangs sind außerdem die gefahrene Strecke und der Vorschub maßgeblich.
Beim Elektronenstrahlschweißen übernehmen beschleunigte Elektronen den Energietransport, und auch dieses Verfahren kann dicke Stahlteile in einem Durchgang verbinden. Das britische Forschungsinstitut TWI beschreibt dafür sogar Varianten mit vermindertem Druck in der Arbeitskammer. Für große Werkstücke können örtlich abgedichtete Kammern eingesetzt werden, anstatt das gesamte Bauteil in einen großen Behälter zu bringen. Der pauschale Gegensatz zwischen Laser und zwingendem Hochvakuum greift deshalb zu kurz. Gemeldet wird ein Rekord beim laserbasierten Tiefschweißen innerhalb der genannten Vergleichsgruppe, keine allgemeine Bestleistung sämtlicher Schweißverfahren.
Als mögliche Einsatzfelder nennt TRUMPF Monopiles und Fundamente für Offshore-Windkraftanlagen, Schiffbau, Pipelines sowie den Anlagen- und Schwermaschinenbau. Bei Monopiles handelt es sich um große Stahlrohre, die Windräder im Meeresboden verankern. In solchen Bauteilen durchziehen lange Verbindungen massive Wände, wodurch sich wiederholte Schweißgänge in der Fertigung summieren können. Wie viel Zeit und Energie ein Betrieb dadurch tatsächlich sparen könnte, ist bisher nicht mit vergleichenden Produktionsdaten belegt. Genannt werden außerdem Aluminiumstrukturen, wobei sich das vorgelegte Rekordergebnis ausdrücklich auf Stahl bezieht.
Für die praktische Umsetzung gehört eine geeignete Kammer ebenso zum Aufbau wie die Strahlquelle und ihre Optik. Die FH Aachen beschreibt beim LaVa-X-Verfahren ein Werkstück im Vakuumbehälter und ein Fenster, durch das der Strahl eintritt. Diese Anordnung trennt die Umgebung des Werkstücks von der Strahlführung außerhalb des Behälters. Bei sehr großen oder ungewöhnlich geformten Bauteilen stellt sich damit zusätzlich die Frage, wie sie eingelegt, abgedichtet und bewegt werden. Solche konstruktiven Aufgaben bestimmen mit, wie aus einer erfolgreichen Versuchsschweißung eine nutzbare Anlage für wiederkehrende Fertigungsaufträge werden kann.
Wie bei der gezielten Energieübertragung mit Laserlicht muss die Strahlführung die Energie an einen genau bestimmten Ort bringen. Beim Schweißen liegt dieser Ort unmittelbar in einer Zone, die selbst Dampf und feine Partikel freisetzt. Zwischen Optik und Metall kann die Strahlung deshalb bereits beeinflusst werden, bevor sie das Schmelzbad erreicht. Ein Teil der Energie wird absorbiert oder gestreut; zudem können Dichteunterschiede den Strahl ablenken und seine Bündelung verändern. Für die Naht zählt damit auch, welche Intensitätsverteilung tatsächlich an der Oberfläche ankommt.
An diesem Zusammenhang setzt ein Forschungsprojekt zum Einfluss des Metalldampfs auf Strahl und Dampfkapillare an. Vorgesehen sind Messungen mit einem zusätzlichen Testlaserstrahl, der gemeinsam mit dem Arbeitsstrahl durch die entstehenden Emissionen läuft. Computermodelle verfolgen ergänzend die Lichtwege, um Streuung, Ablenkung und veränderte Fokussierung voneinander zu trennen. Außerdem beeinflusst der verbleibende Sauerstoff, welche Teilchen sich über der Schweißstelle bilden. Abhängig von der Restatmosphäre kann der Metalldampf zu metallischen Partikeln kondensieren oder mit Sauerstoff zu Metalloxiden reagieren.
Titelbild: Laserschweißen von TRUMPF GmbH + Co. KG, Ditzingen, Wikimedia Commons, Lizenz CC BY-SA 3.0, Hintergrund seitlich erweitert.
TRUMPF, Weltrekord mit Hochleistungslaser: TRUMPF beschleunigt das Schweißen dicker Stahlbauteile.
RWTH Aachen, Thomas Krichel: Gepulstes Laserstrahlschweißen im Vakuum von nicht-kornorientiertem Elektroblech für den Einsatz in Elektromotoren, Kapitel 2.9.
TWI, What are the benefits of 'reduced pressure' EB welding?
Mit KI-Unterstützung erstellt
Wählen Sie Forschung und Wissen bei Google als bevorzugte Quelle oder folgen Sie uns per RSS-Feed.

